新闻详情
一千度高温下,谁在托着钢坯往前走?
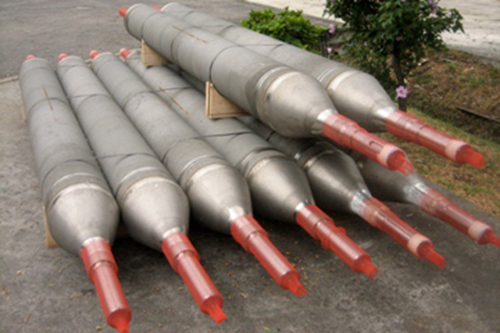
连续退火炉、正火炉、热处理炉的炉膛内部,温度常年维持在900℃到1150℃之间。在这样的环境里,有一排部件日复一日地旋转、承载、输送,把通红的热坯从炉头送到炉尾,自己却很少被操作者看见。这就是炉底辊。炉底辊不是炉子里最贵的部件,却是最不能轻易停转的部件——一根炉底辊卡死,整条产线就得降温停炉,损失以小时计。
炉底辊的工作环境堪称苛刻。高温只是第一道考验,更麻烦的是热循环与载荷的叠加。辊面接触的是上千摄氏度的工件,辊颈和轴承座却处在相对低温区,沿辊身方向的温度梯度会产生热应力。同时,炉底辊要承受工件的重量和运行中的冲击,辊身若刚性不足,高温下就会产生弯曲变形,导致输送跑偏甚至划伤工件表面。因此,炉底辊的材质选择是第一道门槛。常用材质包括耐热合金钢、离心铸造高铬合金以及陶瓷复合辊,不同材质对应不同的炉温区间与气氛条件。在含硫气氛中,普通耐热钢炉底辊的氧化剥落速度会成倍加快,必须选用更高等级的合金。
炉底辊的辊面质量,直接关系到产品表面品质。冷轧板退火时,带钢与炉底辊表面接触,若辊面有结瘤、粘渣或磨损沟槽,就会在板面上印出辊印缺陷,严重时整卷判废。为此,现代炉底辊在制造时对辊面粗糙度、圆度、同轴度都有严格要求,部分产线还采用喷涂陶瓷涂层的方式提高炉底辊的抗结瘤性能。陶瓷涂层炉底辊在高温下不易与氧化铁皮反应,辊面保持光洁的时间更长,换辊周期从三个月延长到一年以上,对连续生产线而言,这笔账算下来相当可观。
炉底辊的冷却与传动设计同样值得关注。水冷式炉底辊通过辊轴内部的冷却水通道带走热量,防止轴承过热,但冷却水一旦泄漏就是炉内事故,因此炉底辊的焊接质量与密封结构必须可靠。传动端,炉底辊通常采用变频电机分组驱动,辊间速度匹配稍有偏差就会造成工件跑偏或划伤。新型产线开始引入独立伺服驱动炉底辊,每根辊的转速可单独设定,配合激光测速反馈实现精确同步,既减少了机械磨损,也降低了因炉底辊打滑造成的表面缺陷。
从运维角度看,炉底辊的管理重在预防。定期检查辊面结瘤情况、测量辊身弯曲度、监测轴承温度与振动趋势,这些日常动作比事后抢修划算得多。炉底辊的更换窗口通常安排在计划检修期,若等到卡死或断裂再处理,停炉损失远超辊子本身的价值。对于热处理产线而言,炉底辊是那种平时想不起来、出事就停线的存在。选对炉底辊的材质与结构,管好炉底辊的冷却与同步,产线的连续性与产品表面质量才有扎实的底子。
上一条: 无
下一条: 炉膛里的隐形功臣,为什么它总先坏?
